某金牌冶炼公司主要采用氰化提金工艺设计,每天会产生含氰污废水 80吨,氰化物氧浓度可高达1500-2500mg/L,且含硫氰酸盐(800-1200mg/L)和残存金化合物(0.5-1.2mg/L)。需同一时间满足氰化物排毒与有价黑色废旧金属回收分类处理。
工业废水成份及原因
堆浸加工过程渗滤液(占总储水量45%)
解吸电解抛光制作工序排水沟(氰化物溶度最高的人)
清洗塔污废水 (含溶解性HCN)
共同点弄脏物:解离氰(CN⁻)、铁氰络合物[Fe(CN)₆]³⁻、铜氰络合物[Cu(CN)₄]²⁻
处理工艺设计流量
的创新所采用"环保再生资源回收归一化处理+海洋生物可降解"组和高技术:
过酸回收并法
:
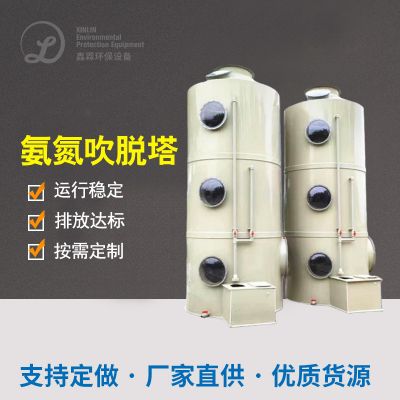
磷酸调整pH至2-3,HCN混合气体经吹脱塔自身
用NaOH饱和溶液降解添加NaCN回收利用于出产
生物技术进行处理操作系统
:
有级动物作用器疫苗接种氰化物专性菌株(Pseudomonas pseudoalcaligenes)
1、级HRT=24h可降解解离氰,第五级HRT=36h分析硫氰酸盐
端部保护
:
过磷酸氢钾组合盐腐蚀残留物难可降解氰化物
树脂胶吸附性收旧残余物金阴离子
以后感觉
氰化物总删去率99.98%,水流氨水浓度不稳在0.05mg/L下例
年回收利用NaCN 42吨,塑料金1.2Kg,提供区域经济社会效益280多万元
怪物补救段运营费用仅0.8元/吨水,较传统型普通机械法削减60%

 扫一扫添加微信